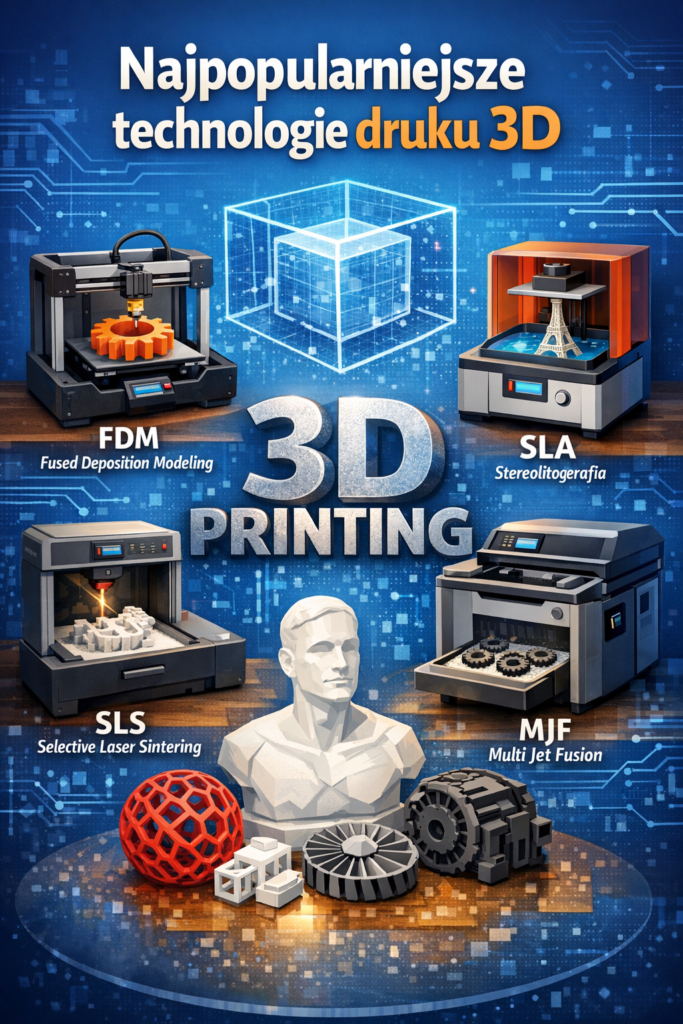
Wprowadzenie: jak wybrać technologię druku 3D?
Druk 3D przestał być ciekawostką — dziś to realne narzędzie do prototypowania, produkcji małych serii i tworzenia elementów do domu czy warsztatu. Problem zaczyna się wtedy, gdy trzeba wybrać technologię: FDM, SLA, SLS albo MJF. Różnią się materiałami, dokładnością, wytrzymałością, kosztami i tym, jak wygląda postproces (np. mycie, utwardzanie, szlifowanie).
W tym poradniku skupiamy się na najpopularniejszych technologiach druku 3D i podpowiadamy, jak dobrać metodę do Twojego celu: hobbystycznego projektu, małej firmy, a także do zleceń, gdy chcesz przewidywalnych efektów. Na końcu dostaniesz krótkie podsumowanie w 3 punktach.
FDM (Fused Deposition Modeling): najczęstszy wybór do domowych projektów
FDM to najpopularniejsza technologia druku 3D wśród hobbystów i małych przedsiębiorców. Działa w prosty sposób: topi się filament (np. PLA, PETG, ABS, TPU) i wyciska go warstwa po warstwie.
Kiedy FDM ma największy sens?
- Prototypy funkcjonalne — gdy liczy się szybki wydruk i niski koszt materiału.
- Duże elementy — drukarki FDM często mają większe gabaryty robocze.
- Elementy do zastosowań „niewymagających optyki” — np. uchwyty, obudowy, przekładki, podstawki.
- Elastyczne części — TPU w FDM daje sprężystość, której nie uzyskasz w wielu innych technologiach.
Jakie materiały spotkasz najczęściej?
- PLA — łatwy w druku, sztywniejszy, dobry na prototypy i modele.
- PETG — bardziej odporny na uderzenia niż PLA, często wybierany do zastosowań „praktycznych”.
- ABS — lepsza odporność termiczna, ale wymaga kontroli warunków (np. komory, osłony, wentylacji).
- TPU — elastyczność, świetny do zaczepów, osłon, elementów amortyzujących.
Typowe ograniczenia i na co uważać
FDM ma widoczne warstwy, więc jeśli zależy Ci na gładkiej powierzchni i wysokim połysku, zwykle trzeba zastosować wygładzanie (szlifowanie, podkład i malowanie). Dodatkowo jakość zależy od ustawień: wysokości warstwy, temperatury, prędkości, chłodzenia oraz orientacji modelu.
Praktyczne wskazówki wyboru pod projekt
- Jeśli element ma przenosić obciążenia, zwróć uwagę na orientację w slicerze. Największą wytrzymałość zwykle daje układ, w którym naprężenia nie „rozrywają” warstw.
- Jeśli zależy Ci na estetyce, rozważ mniejsze wysokości warstwy i lepsze chłodzenie, a po druku zaplanuj obróbkę powierzchni.
- Jeżeli to ma być produkcja małej serii, przetestuj najpierw próbkę z docelowego materiału i sprawdź powtarzalność wymiarów (np. otwory i gwinty).
SLA i DLP (rezynowe): wysoka jakość detalu i gładka powierzchnia
SLA (stereolitografia) i DLP (digital light processing) należą do technologii żywiczych. Zamiast filamentów stosuje się ciekłą fotopolimerową żywicę, która utwardza się światłem (laser w SLA lub projektor/ekspozycja w DLP). Efekt to zwykle bardzo wysoka dokładność i gładkie ściany.
Kiedy SLA/DLP wygrywa?
- Detale i małe elementy — figurki, modele do prezentacji, elementy z drobną geometrią.
- Powierzchnie „premium” — gdy chcesz uniknąć intensywnego szlifowania.
- Elementy, które muszą wyglądać dobrze w wizualizacji produktu (np. prototypy do materiałów marketingowych).
Co z wytrzymałością?
Żywice mogą być sztywne i precyzyjne, ale ich zachowanie zależy od typu żywicy. Do zastosowań funkcjonalnych wybiera się zwykle materiały o zwiększonej odporności mechanicznej. W praktyce warto potraktować SLA jako technologię „detal + estetyka”, a nie jako domyślny wybór do każdej pracy konstrukcyjnej.
Postproces: mycie i utwardzanie
Najważniejsza różnica względem FDM to etap przygotowania wydruku do końca: po druku element zwykle trzeba umyć (np. w IPA) i docelowo utwardzić w odpowiednim urządzeniu UV. To wpływa na czas realizacji i koszt, ale też na końcową wytrzymałość i stabilność wymiarową.
Praktyczne wskazówki
- Projektuj pod druk żywiczny — unikaj podpór w widocznych miejscach lub zaplanuj miejsca, które da się łatwo obrobić.
- Sprawdź tolerancje — w żywicach drobne elementy mogą mieć minimalne odchyłki; lepiej przetestować kluczowy wymiar na próbce.
- Dbaj o bezpieczeństwo — rękawiczki, przewiew, właściwe obchodzenie się z żywicą i odpadami.
SLS (Selective Laser Sintering): funkcjonalne części z proszku nylonowego
SLS to technologia proszkowa: laser spieka cząstki materiału (najczęściej nylon). W przeciwieństwie do wielu metod żywicznych i filamentowych, SLS zwykle nie wymaga klasycznych podpór — proszek podtrzymuje geometrię podczas druku.
Kiedy SLS jest świetnym wyborem?
- Geometrie trudne — wnęki, kanały, skomplikowane kształty.
- Elementy funkcjonalne — uchwyty, obudowy do mechaniki, części do narzędzi.
- Małe serie — gdy chcesz uniknąć narzędzi i mieć kontrolę nad powtarzalnością.
Jak wygląda jakość powierzchni?
Powierzchnia w SLS bywa ziarnista w porównaniu do SLA, ale jest to często akceptowalne w zastosowaniach użytkowych. Jeśli potrzebujesz gładkości, przewiduj obróbkę (np. szlifowanie, malowanie).
Najważniejsze zalety praktyczne
- Swoboda projektowa — brak podpór pozwala drukować bardziej „odważne” kształty.
- Dobra wytrzymałość — nylonowe materiały SLS są cenione za elastyczność i odporność na uderzenia.
- Powtarzalność — w zleceniach komercyjnych SLS jest często wybierane, gdy liczy się przewidywalność efektu.
MJF (Multi Jet Fusion): szybkie i precyzyjne detale w proszku
MJF to technologia proszkowa rozwinięta w kierunku wysokiej produktywności. Zamiast spiekania laserem, MJF wykorzystuje systemy dozowania i energii, które łączą cząstki proszku (często polimerowego) w warstwach.
Dla kogo MJF?
- Firmy i zlecenia — gdy liczy się czas realizacji i opłacalność małych serii.
- Detale użytkowe — elementy o złożonej geometrii i dobrej definicji krawędzi.
- Powtarzalność — ważna przy zamówieniach wielosztukowych.
Czego spodziewać się po materiale?
W praktyce MJF zapewnia dobrą kombinację: precyzja geometrii + wytrzymałość. To często „środek” między bardzo dokładnym SLA a bardziej „produkcyjnym” SLS. Dokładny dobór zależy od tego, jakiego typu proszek i właściwości materiału potrzebujesz (sztywność, odporność termiczna, itp.).
Na co uważać w projekcie?
- Wymiarowanie — w proszkach mogą występować lekkie odchyłki; warto sprawdzić wymagane tolerancje.
- Orientacja detalu — wpływa na definicję krawędzi i zachowanie powierzchni.
- Plan obróbki — jeśli element ma pasować do innych części, zaplanuj ewentualne doszlifowanie lub korektę.
Jak wybrać technologię druku 3D? Checklist dla hobbysty i firmy
Najprostszy sposób wyboru to dopasowanie technologii do celu: estetyka vs wytrzymałość, detal vs koszt, czas realizacji vs postproces. Poniżej praktyczna ściąga, która pomaga zdecydować bez zgadywania.
1) Określ priorytet: wygląd czy funkcja
- Jeśli priorytetem jest wygląd i detal — rozważ SLA/DLP.
- Jeśli priorytetem jest funkcjonalność i trwałość — SLS lub MJF; do prostszych zastosowań także FDM (np. PETG/ABS).
2) Sprawdź wymagania materiałowe
- Odporność mechaniczna i udarność — zwykle proszkowe (SLS/MJF) lub PETG/nylonowe odpowiedniki w innych metodach.
- Elastyczność — FDM z TPU.
- Sztywność i precyzja — SLA/DLP (z odpowiednimi żywicami).
3) Oceń geometrię i trudność podpór
- Dużo wnęk, kanałów, skomplikowane kształty — SLS/MJF często ułatwiają życie.
- Proste uchwyty i elementy „z grubsza” — FDM będzie najtańsze i najszybsze.
4) Zaplanuj postproces i czas
Zanim zlecisz druk, policz realny czas: samo drukowanie to nie wszystko. W SLA dochodzą mycie i utwardzanie, w FDM — ewentualne poprawki wymiarów, czyszczenie i wygładzanie, a w proszkach — usuwanie proszku oraz ewentualne przygotowanie do malowania.
5) Zrób test „na krytyczny wymiar”
Jeśli projekt ma pasować do konkretnego elementu (np. obudowa, mocowanie, wkładka, prowadnica), wydrukuj małą próbkę z kluczowym wymiarem. To zwykle oszczędza więcej niż kosztuje test.
6) Jak to ułatwić, gdy obsługujesz klientów (również w tematach WordPress)?
Jeśli tworzysz stronę na WordPressie dla usług druku 3D lub prowadzisz ofertę dla klientów, możesz zwiększyć zaufanie poprzez jasne opisy technologii. W praktyce warto:
- Opisać na stronie różnicę między FDM, SLA, SLS i MJF w prostych słowach (bez żargonu).
- Dodać sekcję „Jak dobrać technologię do zlecenia” z checklistą.
- Umieścić przykłady zastosowań (np. „modele do prezentacji”, „uchwyty”, „elementy funkcjonalne”).
- Ustawić formularz zapytania o parametry: materiał, wymiary, przeznaczenie i oczekiwany poziom wykończenia.
To nie tylko pomaga klientom, ale też zmniejsza liczbę nieprecyzyjnych zapytań i przyspiesza wycenę.
Podsumowanie: 3 punkty do zapamiętania
- FDM jest najtańsze i najszybsze na start — świetne do prototypów, uchwytów i elementów z TPU/PETG.
- SLA/DLP daje najlepszy detal i gładkość — wybieraj, gdy liczy się wygląd i precyzyjna geometria.
- SLS/MJF sprawdzają się w częściach funkcjonalnych i trudnych kształtach — gdy chcesz trwałości i powtarzalności w małych seriach.